


Eine Toilettenbestellung über 3.000 -Einheiten gelangt in etwa 45 Tagen vom Angebot in den Container. In diesem Fenster entscheiden genau fünf Entscheidungen darüber, ob die Lieferung als verkaufsfähiges Produkt oder als Reklamationsdatei ankommt: die technische Zeichnung, das erste Muster, das goldene Muster, der Nulldurchlauf und die Inspektion vor dem Versand. Jedes ist ein Tor. Ein Tor, das ohne dokumentierte Beweise passiert wird, ist ein Tor, das nicht passiert wird.
Die meisten Musterstreitigkeiten beginnen mit einer undefinierten Referenz - einem Käufer, der ein Foto genehmigt, während die Fabrik nach einer Zeichnung produziert. Dieser Artikel dokumentiert die Fünf-Gatter-Kette mit konkreten Parametern: AQL-Probenahme, Maßtoleranz, Glasurfehlerkriterien, Wasseraufnahmegrenzen und Verpackungsfalltests.
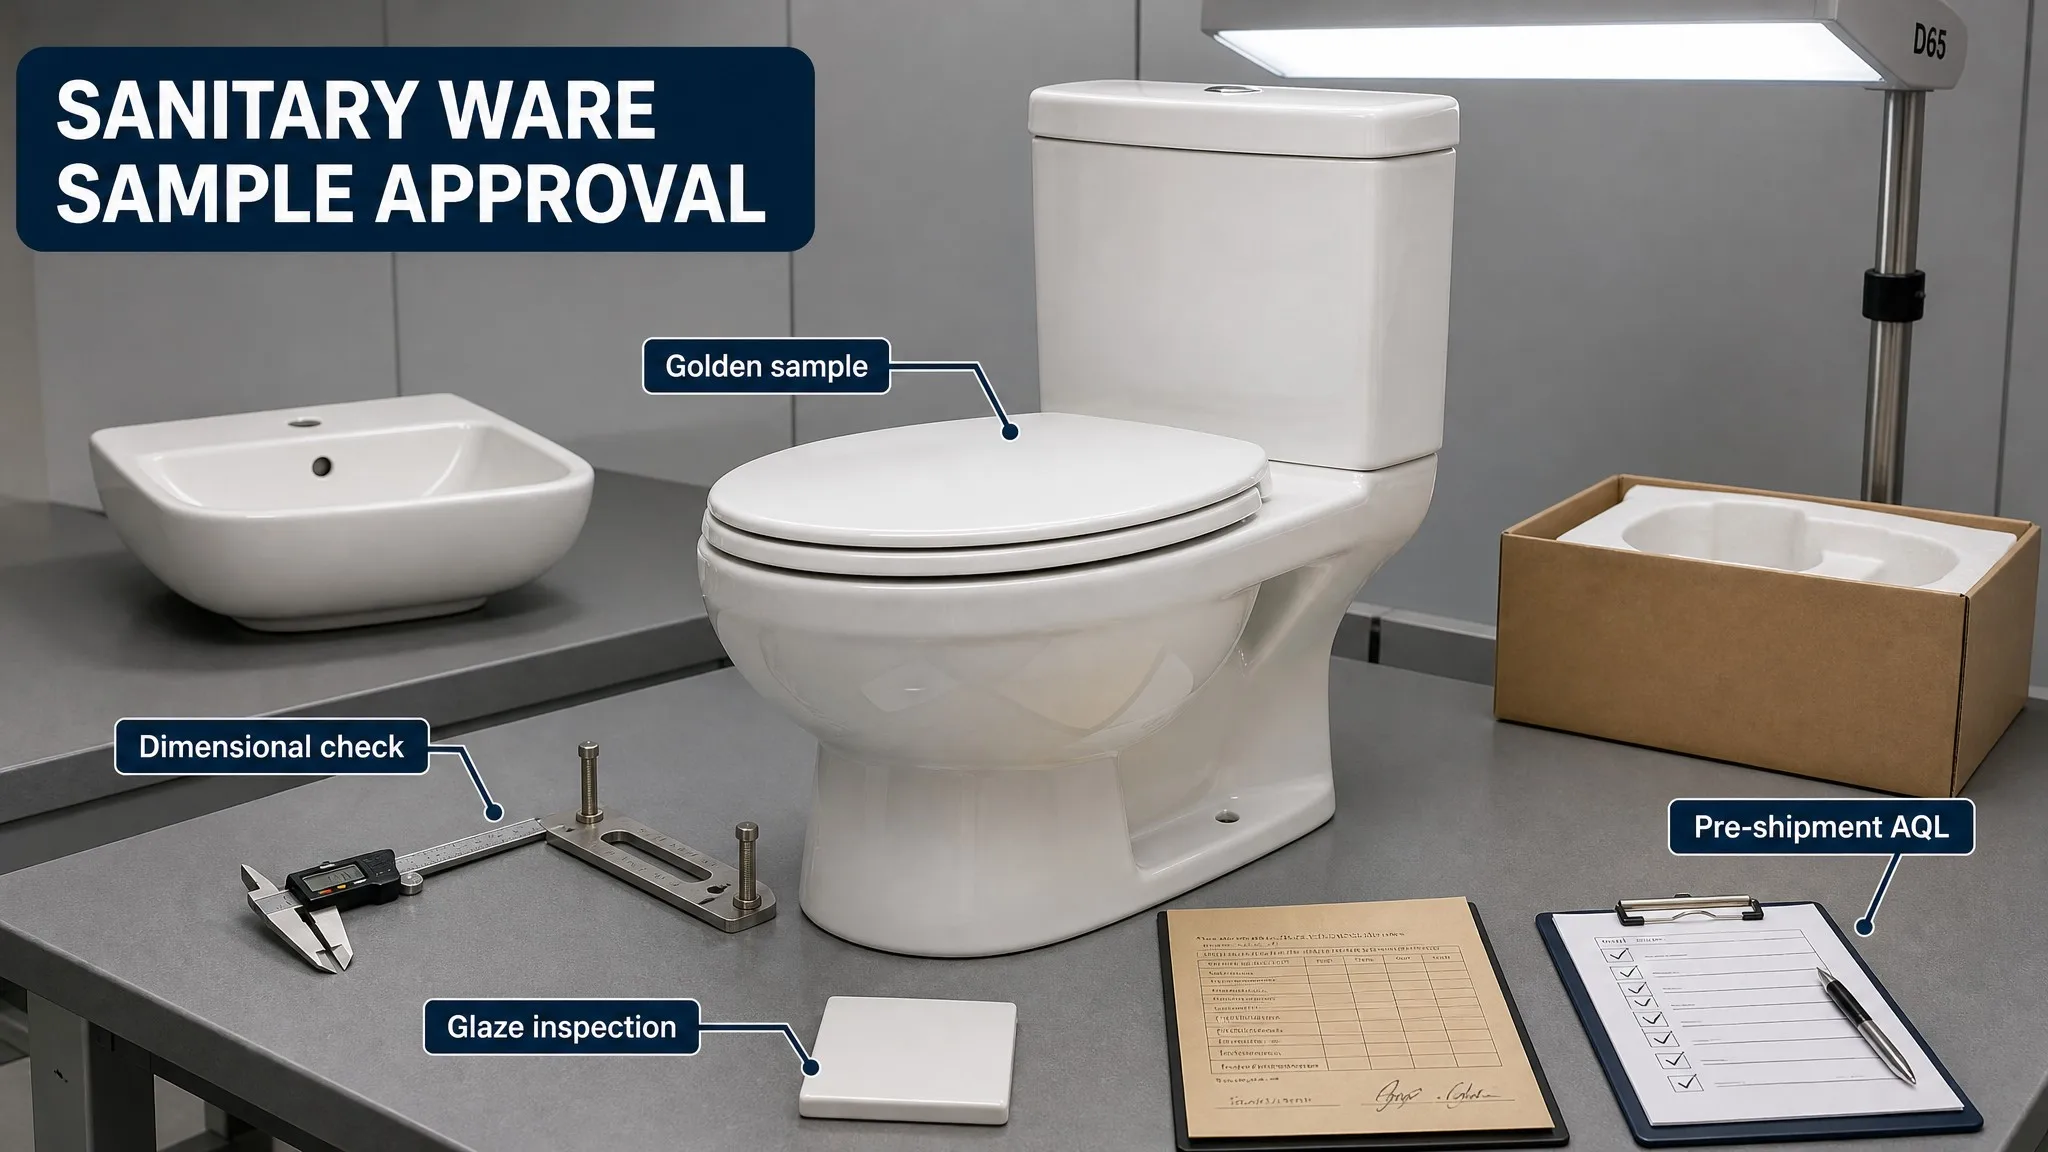
Abbildung 1:Ein Arbeitsplatz zur Probeninspektion von Sanitärartikeln - Proben von Keramikbecken und Toiletten, digitaler Messschieber, D65-Inspektionslampe, unterschriebene Genehmigungsdokumente und ein Verpackungskartonmuster
1. Die Five-Gate-Mustergenehmigungskette auf einen Blick
Die Mustergenehmigungskette ist eine Abfolge von Prüfpunkten, die die Spezifikation von einem Dokument in eine physische, durchsetzbare Referenz überträgt. Jedes Tor schließt mit einer Unterschrift, und jede Unterschrift hat ein anderes Gewicht:
| Tor | Was geschieht | Wer unterschreibt | Fehlerfolge |
|---|---|---|---|
| 1. Zeichnung und Datenblatt | 2D/3D-Zeichnungen, Maßtabelle, Körper- und Glasurspezifikation, Verpackungsspezifikation eingefroren und versioniert | Käufer + Fabrikingenieure | Jeder spätere Streit geht auf eine unsignierte Zeichnung zurück |
| 2. Erste Probe | Hand-gegossener Prototyp, gebrannt aus Produktionsformen; Maß- und Oberflächenprüfung im Vergleich zur Zeichnung | Käufer-QC | Nach der Bearbeitung treten Mängel auf |
| 3. Goldene Probe | Signiertes, versiegeltes Master-Gerät mit Seriennummer; Duplikate beider Parteien | Käufer + Fabrik gemeinsam | Keine durchsetzbare visuelle/taktile Referenz |
| 4. Pilotlauf | 20–50 Einheiten durch die gesamte Produktionslinie; Ofenkurve, Guss, Glasur validiert | Qualitätskontrolle des Käufers vor Ort oder per Bericht | Pilotdefekte wiederholen sich bei 100-facher Lautstärke |
| 5. Inspektion vor-dem Versand | AQL-Probenahme an verpackten Kartons: Abmessung, Glasur, Wasseraufnahme, Falltest | Dritter-Inspektor oder Käufer | Defekte Chargenlieferungen; Anspruch landet am Bestimmungsort |
Zwei Prinzipien regeln alle fünf Tore. Erste,Beweise schlagen Meinung: Jedes Tor erstellt ein datiertes, unterschriebenes Protokoll - einen Testbericht, ein Foto, eine Maßtabelle - und kein mündliches „Es sieht gut aus.“ Zweite,Die Referenz muss physisch sein: Eine Zeichnung beschreibt die Absicht, aber nur ein signiertes Muster entscheidet über Glanz, Farbe und Haptik.
2. Tor 1: Technische Zeichnung und Genehmigung des Spezifikationsblatts
Die Zeichnung ist der Vertrag vor dem Vertrag. Tor 1 wird geschlossen, wenn das Ingenieurteam der Fabrik und der Ingenieur des Käufers dieselbe Version des technischen Pakets unterzeichnen. Dieses Paket muss Folgendes enthalten:
- 2D-Maßzeichnungenmit allen Außenabmessungen, ungefähren -Abständen, Wandbefestigungsmitten- und Sattelstützenabständen - die genauen Zahlen, nach denen das Werk gießt, keine „typischen“ Werte.
- Spezifikationen für Körper und Glasur: Wasserabsorptionsziel, Glasurdickenbereich, Glanzbereich in Glanzeinheiten (GU) und Farbreferenz.
- Verpackungsspezifikation: Kartonsorte, Einlagematerial, Palettenmuster und Markierung - in der Zeichnungsphase eingefroren, da der Karton an Tor 5 zum Testmuster wird.
- Toleranztabelle: Welche Maße sind entscheidend (Befestigungs- und Anschlussflächen) und welche Maße sind äußere Erscheinungsmaße?
Der häufigste Fehler bei Gate 1 ist Versionsdrift. Das Werk aktualisiert eine Zeichnung, die Kopie des Käufers bleibt bei Revision A und die Inspektion vor dem Versand prüft das falsche Dokument. Die Lösung ist eine einfache Regel:Nur die unterzeichnete Revision ist gültig. Für jede Aktualisierung ist ein neues Revisionsschreiben, eine neue Unterschrift und eine schriftliche Notiz erforderlich, in der beschrieben wird, was sich geändert hat und warum. Für die Toleranzwerte, die in diese Tabelle gehören, sind in den Maßtoleranznormen für die Herstellung von Keramik-Sanitärartikeln die Zahlen angegeben, die Ihr QC-Team vor der Unterzeichnung anhand der Zeichnung überprüfen sollte.
3. Tor 2: Erste Probe
Das erste Muster ist der erste physische Versuch der Fabrik, die Zeichnung umzusetzen. Normalerweise wird es aus der Produktionsform von Hand-gegossen und durch die gleiche Ofenkurve wie die Produktion gebrannt, es kann jedoch eine manuelle Endbearbeitung-bestehen, die bei der Produktion nicht reproduziert werden kann. Tor 2 beantwortet eine Frage:Funktioniert das Design wie gezeichnet?
Die Erstmusterprüfung umfasst vier Bereiche:
- Geometrie: Außenmaße gemessen anhand der Zeichnung; Schrumpfung aus der Rohwarephase, die bereits durch das Formdesign absorbiert wurde.
- Passende Oberflächen: Sattelstützenabstand, bündige Verbindung und Wandbefestigungspunkte, gemessen mit einem digitalen Messschieber -dem gleichen Instrument, das später bei der Inspektion vor-dem Versand verwendet wurde.
- Glasurqualität: Unter einer D65-Standardlichtquelle bei etwa 800 Lux aus einem Betrachtungsabstand von 1 Meter untersucht, genau wie ein fertiges Produktionsstück.
- Funktion: Spülen und Befüllen auf einem Teststand für Toiletten; Überlauf- und Ablauftest für Waschbecken.
Die erste Probe istnichtDie Referenz für die Produktion - ist ein Proof of Concept. Einkäufer, die direkt vom ersten Muster zum Produktionsauftrag übergehen, überspringen die beiden Tore, die eigentlich die Qualität kontrollieren. Wenn Anguss 2 ausfällt (z. B. wenn der Fallkanal weniger als 51 mm misst und den Ball--Test nicht besteht), überarbeitet das Werk die Form und präsentiert erneut ein neues erstes Muster. Die ausgefallene Probe wird dokumentiert und entsorgt, niemals repariert und erneut eingereicht.
4. Gate 3: Golden Sample Sign-Off
Das goldene Muster ist das wichtigste physische Dokument der Bestellung. Es handelt sich um ein für die Produktion-repräsentatives Stück -, das im Produktionsofen mit Produktionsglasur gebrannt und mit Produktionshardware ausgestattet ist -, das beide Parteien als Referenz für jeden folgenden Vergleich unterzeichnen und versiegeln.
Das Golden Sample-Protokoll besteht aus fünf Elementen:
- Repräsentativität: Die Goldprobe muss aus den gleichen Formen, der gleichen Glasurcharge und dem gleichen Ofen wie der Pilotlauf stammen. - Ein handpoliertes Prunkstück ist mehr als nutzlos, weil die Produktion nicht mithalten kann.
- Melden Sie sich-ab: Beide Parteien unterzeichnen und datieren die Probe, dokumentiert mit einer Seriennummer auf dem Stück und auf dem Probenaufzeichnungsformular.
- Versiegelung und Lagerung: Das unterschriebene Muster wird in einer manipulationssicheren Verpackung - versiegelt. Eine Kopie befindet sich im Werk, eine Kopie verbleibt im Besitz des Käufers. Das Siegel wird nur im Beisein beider Parteien gebrochen.
- Gemessene Attribute: Bei der Abnahme werden im Werk Referenzwerte - 60 Grad Glanz in GU, CIELAB-Farbkoordinaten, Felgenwandstärke, Trapway-Durchmesser aufgezeichnet. Diese Zahlen werden zum Akzeptanzkriterium an Gate 5.
- Ersetzungsregel: Die goldene Probe wird nur durch schriftliche gemeinsame Vereinbarung ersetzt; Eine defekte oder verlorene Probe löst einen erneuten Genehmigungsprozess aus, niemals eine einseitig ersetzte Referenz.
Die Farbabweichung wird mit einem Spektralfotometer gegenüber der Goldprobe gemessen:ΔE Kleiner oder gleich 2,0 in CIELABist die typische Akzeptanzgrenze für weiße und helle -farbige Körper, und der Glanz muss innerhalb bleiben±5 GUder Referenzlesung. Der Glanz ist das am häufigsten umstrittene Attribut, da er auf Fotos unsichtbar ist - und genau aus diesem Grund gibt es das physische Goldmuster. Die gleiche Disziplin gilt für private -Keramik-Badezimmerarmaturen: Für die Eigenmarke eines Käufers ist das goldene Muster der Vertrag, der die Marke vor der „natürlichen Variation“ der Fabrik schützt.
5. Tor 4: Pilotlauf
Beim Pilotlauf durchläuft das Produkt zum ersten Mal die gesamte Produktionslinie: Produktionsformen, Produktionsguss, Produktionsglasur, Produktionsofen, Produktionsverpackung. Typischerweise20–50 EinheitenBei Sanitärartikeln validiert der Pilotlauf drei Dinge, die mit der ersten Probe nicht möglich sind:
- Position und Kurve des Ofens: Stücke aus verschiedenen Positionen im Ofenwagen prüfen die Temperaturgleichmäßigkeit - die Ursache der meisten Chargen-zu-Farb- und Größenabweichungen.
- Gusskonsistenz: Wandstärke und Dimensionsverteilung über mehrere Gussstücke, nicht ein handgefertigtes Stück.
- Glasurauftrag: Dicke der Produktionsglasur, Abdeckung an Innenecken und Abflusslöchern.
Die Ergebnisse des Pilotlaufs werden mit dem Golden Sample verglichen, nicht mit der Zeichnung. Einheiten, die innerhalb der erfassten Referenzwerte liegen, werden zugelassen; Der unterzeichnete Pilotlaufbericht schließt Gate 4. Der Pilotlauf ist auch der Moment, in dem ein Käufer herausfindet, ob die tatsächliche Produktion einer Fabrik mit der angegebenen Produktion übereinstimmt. - Aus diesem Grund sollte neben diesem Artikel das Qualitätskontrolltestprotokoll für Sanitärkeramik gelesen werden: Es listet die vollständige Testbatterie auf, die auf Pilotanlagen läuft, bevor die Massenproduktion beginnt.
6. Gate 5: Inspektion vor-dem Versand
Die Pre-Inspektion (PSI) ist das letzte Tor vor dem Schließen des Containers. Es probiertverpackt, bereit{{0}zum-Versand in Kartons- Verlieren Sie niemals Teile aus dem Lager -, damit das Muster genau das darstellt, was der Käufer erhält.
6.1 AQL-Probenahme
Es folgt die ProbenahmeISO 2859-1 (ANSI/ASQ Z1.4), General Inspection Level II, Einzelstichprobenplan. Ein typischer Sanitärvertrag umfasst Folgendes:
| Fehlerklasse | AQL-Limit | Regel |
|---|---|---|
| Kritisch (Sicherheit, Funktion, Kontamination) | 0 | Nulltoleranz - Ein kritischer Fehler führt zur Ablehnung des Loses |
| Schwerwiegend (sichtbare Glasurfehler, Maßabweichung, fehlende Teile) | 2.5 | Akzeptieren/ablehnen Sie Zahlen gemäß der Stichprobentabelle |
| Geringfügig (kosmetische Schönheitsfehler innerhalb der Toleranz) | 4.0 | Akzeptieren/ablehnen Sie Zahlen gemäß der Stichprobentabelle |
Für einen3.000 EinheitenReihenfolge, Level II gibt den Stichprobengrößencode-Buchstaben K an:125 geprüfte Teile, 7 größere Mängel zugelassen, 8 oder mehr Ausschussteile pro Los. Bei einer Bestellung von 10.000 Einheiten erhöht sich der Code auf L:200 Stück, 10 erlaubt, 11 Ausschuss. Die Stichprobe wird nach dem Zufallsprinzip über die verpackten Kartons gezogen - Der Inspektor zählt die Kartons und wählt nach Intervallen aus, nicht nach Zweckmäßigkeit.
6.2 Maßtoleranzprüfungen
Jedes Probestück wird anhand der Zeichnung von Tor 1 und den Referenzwerten von Tor 3 gemessen:
- Außenmaße: innerhalb±3mmder Zeichnung für Gesamtlänge, -breite und -höhe -, gemessen mit einem Stahlband oder einem Messschieber auf einer ebenen Fläche.
- Kritische Einbaumaße: Sattelstützenabstand und wand-Befestigungszentren im Inneren±2mm; grob-im Abstand innerhalb von ±2 mm. Ein 2-mm-Fehler ist hier ein Installationsfehler und kein kosmetischer.
- Trapway und Ballpass: Innendurchmesser des FallkanalsGrößer oder gleich 51 mmfür Toiletten, überprüft mit dem Standard-Balltest.
- Ebenheit der Oberfläche: Der Rand und die Basis müssen wackelfrei auf einer ebenen Referenzplatte aufliegen.
Der Artikel über Maßtoleranznormen beschreibt, warum die Keramikschrumpfung es schwierig macht, diese Zahlen zu halten, und wie man die Messaufzeichnungen einer Fabrik prüft.
6.3 Glasurfehlerprüfungen
Die Glasurprüfung erfolgt nach dem gleichen Protokoll wie an Tor 2, jedoch an jedem Probestück:
- Lichtquelle: D65 Standard-Tageslicht,700–800 Lux, Betrachtungsabstand0.5–1m, das Stück drehte sich durch alle Oberflächen.
- Fehler auf -Ebene ablehnenAus 1 m Entfernung sichtbar: Nadellöcher über 0,5 mm, Kriechen, Haarrisse, Orangenhaut, die den Glanzstandard überschreitet, schwarze Flecken und FarbabweichungΔE > 2,0aus der goldenen Probe.
- Glanzprüfung: ein 60-Grad-Glanzmesser-Wert innerhalb±5 GUdes aufgezeichneten Wertes der goldenen Probe.
Informationen zu den acht häufigsten Glasurfehlern im Glasporzellan -, ihrem Aussehen, ihrer Ursache und den Prozessbehebungen - finden Sie im Leitfaden zur Erkennung und Vorbeugung von Glasurfehlern. Eine Fabrik, die „natürliche Variation“ als akzeptable Erklärung für einen ΔE von 3,5 ansieht, verfügt über keine funktionierende goldene Probe.
6.4 Prüfung der Wasseraufnahme
Die Wasseraufnahme ist der schnellste Indikator für die Körperqualität am Behälter. Es folgt der TestISO 10545-3:
- 1. Trocknen Sie ein Teststück bis zur konstanten Masse und wiegen Sie es (m₁).
- 2. 2 Stunden in Wasser kochen, dann 24 Stunden einweichen (oder vollständig gesättigt abkühlen lassen).
- 3. Wiegen Sie das gesättigte Stück (m₂). Absorption %=(m₂ − m₁) / m₁ × 100.
Zulassung für den Export-Qualität aus Glasporzellan:Weniger als oder gleich durchschnittlich 0,5 %, kein einzelnes Stück über 0,6 %. Premium-Spezifikationen geltenWeniger als oder gleich 0,2 %. Der Test dauert ungefähr 30 Stunden, weshalb er in den PSI-Zeitplan eingeplant werden muss - Ein Prüfer, der die Wasseraufnahme auslässt, weil „es zu lange dauert“, überspringt den einzigen besten Prädiktor für die Haltbarkeit des Körpers.
6.5 Verpackung und Falltest
Der verpackte Karton wird gemäß geprüftISTA 1A / ASTM D5276: Es wird ein repräsentativ gepackter Karton abgegeben76 cm (30 Zoll)auf einen Betonboden - eine Ecke, drei Kanten und sechs Flächen. Annahme:
- Kein Riss im Keramikkörper.
- Keine Glasurschäden außer einem definierten, -ausbesserbaren-kleinen Schönheitsfehler.
- Die Leuchte bleibt nach dem Absturz funktionsfähig (ggf. Spültest).
- Die Kartonstruktur und die Einlagen bleiben intakt, wobei die Halterung weiterhin von den Kartonwänden ferngehalten wird.
Um den Falltest zu bestehen, müssen die an Gate 1 eingefrorenen Verpackungsspezifikationen tatsächlich erfüllt werden: 5-- oder 7-lagige Exportkartons, EPE-Schaumstoffeinlagen an Ecken und Rändern sowie die an den Kartonwänden hängende Halterung. Die Exportverpackungsstandards für Sanitärkeramikartikel dokumentieren die vollständigen Verpackungsspezifikationen, einschließlich der Schadensratenökonomie einer Herabstufung einer Kartonsorte.
6.6 Beispielabmeldung- und Änderungskontrolle
Den Abschluss des PSI bildet der vom Inspektor unterzeichnete Bericht, der als Freigabedokument für den Container gilt. Doch die Disziplin endet nicht am Werkstor. Jedes bei PSI gemessene Attribut wird mit dem Golden Sample verglichen und jede zukünftige Änderung der genehmigten Konfiguration löst den Änderungskontrollprozess aus:
- Auslöser ändern: Reparatur oder Austausch von Formen, Änderung der Glasurcharge, Änderung der Rezeptur für die Masse, Anpassung der Ofenkurve oder Änderung der Verpackungsspezifikation.
- Regel ändern: Ohne schriftliche Zustimmung des Käufers wird keine Abweichung versendet. Das Werk reicht einen Änderungsantrag mit Vorher/Nachher-Mustern und Testdaten ein; Der Käufer genehmigt oder lehnt es anhand des Golden Sample ab.
- Erneute-Validierung: Nach einer größeren Änderung (neue Form, neue Glasurcharge) ist ein erneuter Validierungs-Pilotlauf von mindestens 20 Einheiten erforderlich, bevor die volle Produktion wieder aufgenommen werden kann.
- Referenzersatz: Das Goldmuster selbst wird nur durch schriftliche gemeinsame Vereinbarung mit einer neuen Seriennummer und neuen aufgezeichneten Referenzwerten ersetzt.
Die Kosten einer unkontrollierten Referenz
Das Überspringen eines Tores ist nicht kostenlos. Ein Käufer, der ein Foto anstelle eines Goldmusters genehmigt, spart etwa eine Woche Vorlaufzeit und zahlt später dafür: Bei PSI stimmen das Produkt der Fabrik und die Erwartungen des Käufers nicht überein, das Los wird abgelehnt oder zur Neuverhandlung zurückgehalten, und der Auftrag verzögert sich um zwei bis vier Wochen - genau die Vorlaufzeit, die durch die Abkürzung eingespart werden sollte. Die Fünf-{3}}-Gate-Kette existiert, weil jedes Gate billiger ist als der Streit, den es verhindert:
1. Die Zeichnung kostet nichts
Es klärt das Dimensionsargument, bevor eine Form geschnitten wird.
2. Das goldene Muster kostet ein Produktionsstück
Es klärt alle Glasur- und Farbargumente für die Lebensdauer der Bestellung.
3. Die Nullserie kostet 50 Einheiten
Dadurch wird verhindert, dass 3.000 Einheiten bei der Endkontrolle zurückgewiesen werden.
4. Die Inspektion vor dem Versand kostet nur einen Bruchteil der Schadenssumme
Es erfasst Schäden an der Entstehungsstelle, bevor Fracht-, Zoll- und Wiederbeschaffungskosten versinken.
Die vollständige Kette -Zeichnung, erstes Muster, goldenes Muster, Pilotlauf, -Prüfung vor dem Versand - ist der Unterschied zwischen dem Kauf eines Produkts und dem Kauf einer Spezifikation. Jedes Tor erstellt eine signierte Aufzeichnung, jeder Vergleich erfolgt mit einer physischen Referenz und jede Änderung erfordert eine schriftliche Genehmigung. Das ist der Prozess, der aus einem Glücksspiel mit 3.000 Einheiten eine Lieferung macht, die Sie öffnen können, ohne den Atem anzuhalten.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Erstmuster und einem Goldmuster?
Das erste Muster beweist, dass das Design realisierbar ist. Bei der goldenen Probe handelt es sich um ein repräsentatives Stück der Produktion, das von beiden Parteien unterzeichnet wurde und als physische Referenz für den Pilotlauf und die Inspektion vor dem Versand dient.
Wie viele Einheiten sollte ein Sanitär-Pilotlauf umfassen?
Eine praktische Nullserie umfasst in der Regel 20-50 Einheiten. Die genaue Menge hängt von der SKU-Mischung, dem Ofenbeladungsplan, der Glasurkomplexität und der Anzahl der Produktionspositionen ab, die beprobt werden müssen.
Was sollte eine Probe vor-der Versandkontrolle sein?
Bei der Inspektion sollten verpackte, versandfertige Kartons beprobt und Abmessungen, Aussehen der Glasur, Wasseraufnahme (sofern erforderlich), Funktion, Markierungen, Verpackungsintegrität und die vereinbarten AQL-Akzeptanzkriterien überprüft werden.
Sollte eine Goldprobe nach einem Form- oder Glasurwechsel ausgetauscht werden?
Kein Austausch sollte einseitig erfolgen. Eine Formreparatur, eine Änderung der Glasurcharge, eine Änderung der Massemasse oder eine Änderung der Ofenkurve sollten eine schriftliche Änderungskontrolle, neue Testdaten und eine gemeinsame Genehmigung auslösen, bevor eine neue Referenz ausgestellt wird.
Welcher Verpackungstest ist vor dem Versand sinnvoll?
Ein repräsentativ verpackter Karton kann unter einer Fallsequenz gemäß ISTA 1A oder ASTM D5276 getestet werden, wobei die Akzeptanz auf der Keramikintegrität, dem Glasurzustand, der Kartonfestigkeit, der Einlegeposition und der Produktfunktion basiert.
Benötigen Sie einen kontrollierten Musterfreigabeprozess?
Senden Sie Ihre technische Zeichnung, Ziel-SKU, Finish-Anforderung und Zielmarkt. Yingjie Bath kann die Prüfpunkte für die Erstmuster-, Pilot-- und-Versandkontrolle vor Beginn der Produktion strukturieren.
Fordern Sie Inspektionsunterstützung an


